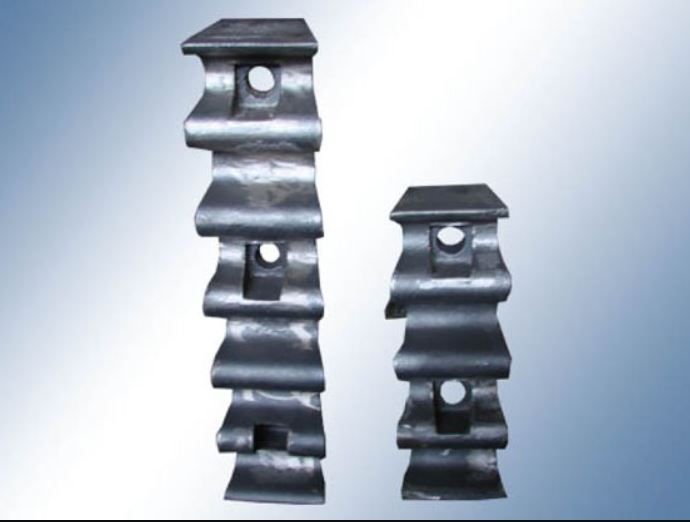
Çeneli kırıcı (İngilizce: jaw crusher), taş ocaklarında, maden sahalarında ve geri dönüşüm tesislerinde kırma devresinin ilk halkasıdır. Patlatmadan gelen iri blokları, bir sonraki kırıcının ve eleğin işleyebileceği boyuta indirir. Bu nedenle çeneli kırıcının doğru seçilmesi, doğru beslenmesi ve düzenli bakımı, tüm tesisin kapasitesini ve ton başına maliyetini doğrudan belirler.
Bu kılavuzda çeneli kırıcının çalışma prensibinden ana bileşenlerine, kapalı taraf ayarının (CSS) nasıl yapılacağından çene plakalarının ne zaman çevrilip değiştirileceğine, günlük kontrol listesinden arıza teşhis tablosuna kadar sahada gerçekten işe yarayan bilgileri, üretici kullanım kılavuzlarındaki ortak prensipleri esas alarak bir araya getirdik.
Çeneli Kırıcı Nasıl Çalışır?
Çeneli kırıcı, biri sabit diğeri hareketli iki çene arasında malzemeyi basınçla (sıkıştırarak) kırar. Hareketli çene, eksantrik bir mil (şaft) tarafından tahrik edilir; mil döndükçe hareketli çene sabit çeneye yaklaşır ve uzaklaşır. Yaklaşma anında taş, iki çene arasında ezilerek çatlar ve parçalanır; uzaklaşma anında parçalanan malzeme yerçekimiyle aşağı iner ve daralan kırma odasında tekrar sıkıştırılır. Malzeme, en alttaki boşluktan (çıkış ağzından) geçebilecek boyuta gelene kadar bu döngü devam eder.
Tek mafsallı ve çift mafsallı tasarım
- Tek mafsallı (single toggle) çeneli kırıcı: Hareketli çene doğrudan eksantrik mile asılıdır; çene hem ileri-geri hem de yukarı-aşağı eliptik bir hareket yapar. Bu hareket malzemeyi aşağı doğru da iter, bu sayede kapasite yüksektir. Günümüzde agrega ve madencilikte en yaygın tiptir.
- Çift mafsallı (double toggle) çeneli kırıcı: Hareketli çene üstten sabit bir mafsal noktasına asılıdır ve iki mafsal plakası üzerinden hareket alır. Çene ağırlıklı olarak yatay ezme hareketi yapar; aşınma daha düşük, kapasite ise aynı boyuttaki tek mafsallı kırıcıya göre daha düşüktür. Çok sert ve aşındırıcı cevherlerde hâlâ tercih edilir.
Kırma oranı ve nip açısı
Çeneli kırıcılarda kırma (redüksiyon) oranı genellikle 6:1 ile 8:1 arasındadır. Örneğin 600 mm boyutundaki bir blok, CSS 100 mm’ye ayarlı bir kırıcıdan yaklaşık 0–150 mm aralığında bir ürün olarak çıkar. Sabit ve hareketli çene arasındaki açıya nip açısı denir ve tipik olarak 18–24° arasındadır. Nip açısı büyüdükçe kırıcı malzemeyi “kavramakta” zorlanır ve taş odada zıplamaya başlar; bu da kapasite kaybı ve düzensiz aşınma demektir.
Çeneli Kırıcının Ana Bileşenleri
| Bileşen | Görevi | Dikkat edilecek nokta |
|---|---|---|
| Ana gövde (frame) | Tüm yükleri taşıyan kaynaklı veya döküm yapı | Yanak plakaları aşınırsa gövde aşınmaya başlar; çatlak kontrolü |
| Sabit çene plakası | Gövdeye bağlı kırma yüzeyi | Cıvata sıkılığı, alt bölgedeki aşınma |
| Hareketli çene plakası | Pitman’a bağlı, hareket eden kırma yüzeyi | Çevirme (ters çevirme) zamanlaması |
| Pitman (hareketli çene gövdesi) | Hareketli çeneyi taşır, eksantrik mile yataklıdır | Yatak sıcaklığı, kama ve cıvatalar |
| Eksantrik mil | Hareketi üreten ana mil | Yatak yağlaması, mil sızdırmazlıkları |
| Volan (flywheel) | Enerji depolar, darbeli yükü dengeler | Cıvata sıkılığı, çatlak, kayış kanalları |
| Mafsal plakası (toggle plate) | Pitman’ın alt ucunu destekler; aşırı yükte kırılarak sigorta görevi görür | Mafsal yuvalarının temizliği ve aşınması |
| Gergi çubukları / yayları | Pitman’ı mafsal plakasına baskılı tutar | Gevşek gergi, mafsal plakasının yerinden çıkmasına yol açar |
| Ayar sistemi (şim, kama veya hidrolik) | CSS ayarı | Şim paketlerinin düzgün oturması |
| Yanak plakaları (cheek plates) | Kırma odasının yan yüzeylerini korur | Aşınma sınırı geçilirse gövde zarar görür |
Yedek parça tarafında en sık değişen kalemler; çene plakaları, yanak plakaları, mafsal plakası ve mafsal yuvalarıdır. Bu parçaların ayrıntıları için mafsal plakası (toggle plate) rehberimize ve yanak plakası değişimi yazımıza göz atabilirsiniz.
Doğru Çeneli Kırıcı Nasıl Seçilir?
Kırıcı seçimi yalnızca “saatte kaç ton” sorusuyla yapılmaz. Üretici kataloglarındaki kapasite değerleri; belirli bir yoğunluk (genellikle 1,6 t/m³ yığın yoğunluğu), kuru ve iyi derecelenmiş besleme ve uygun besleme koşulları için verilir. Sahadaki gerçek değerler bu varsayımlardan saptığında kapasite de sapar. Seçimde şu parametreler birlikte değerlendirilmelidir:
- En büyük besleme boyutu: Ağız açıklığının (feed opening) derinliği, en büyük bloğun yaklaşık 1,2 katı olmalıdır. 800 mm’lik bloklar için en az 1.000 mm ağız derinliği hedeflenir.
- İstenen ürün boyutu ve CSS: İkincil kırıcının kabul edebileceği en büyük boyut, birincil kırıcının CSS değerini belirler.
- Kapasite: Ocak üretim hedefi, çalışma saati ve kullanılabilirlik (genellikle %75–85) ile birlikte hesaplanır.
- Malzemenin basınç dayanımı ve aşındırıcılığı: Bazalt, granit gibi sert ve silis oranı yüksek kayaçlarda aşınma maliyeti kireçtaşına göre katlarca artar; çene profili ve manganez kalitesi buna göre seçilir.
- Nem ve kil oranı: Yapışkan malzeme kırma odasında ve çıkışta paketlenir. Önden ince ayıran bir titreşimli ızgaralı besleyici burada kritik önemdedir.
- Sabit mi mobil mi? Sık yer değiştiren sahalarda mobil (paletli) çeneli kırıcılar, uzun ömürlü ocaklarda sabit tesisler daha ekonomiktir.
Kurulum ve Devreye Alma
Çeneli kırıcı, çalışma sırasında ciddi dinamik kuvvetler üretir. Bu yüzden temel tasarımı ve montajı, üreticinin verdiği temel yük değerlerine göre yapılmalıdır.
- Temel ve titreşim izolasyonu: Kırıcı ile beton temel arasında genellikle kauçuk takozlar kullanılır. Takozların tamamı eşit yük taşımalıdır; birinin boşta kalması gövdede gerilme yaratır.
- Kayış hizalaması: Motor kasnağı ile volan aynı düzlemde olmalı, kayış gerginliği üreticinin değerine göre ayarlanmalıdır. Yeni kayışlar ilk 24–48 saatte uzar; bu sürenin sonunda gerginlik yeniden kontrol edilmelidir.
- Dönüş yönü: Tek mafsallı kırıcılarda volan, hareketli çenenin üst kısmı malzemeyi aşağı itecek yönde dönmelidir. Ters dönüş, kapasiteyi düşürür ve aşınmayı artırır.
- İlk çalıştırma: Kırıcı önce boşta çalıştırılır; yatak sıcaklıkları, titreşim ve olağan dışı sesler izlenir. Ardından yük kademeli olarak artırılır. İlk 8 saatlik çalışmanın sonunda tüm cıvatalar (özellikle çene plakası ve volan cıvataları) yeniden sıkılır.
CSS (Kapalı Taraf Ayarı) Nasıl Ayarlanır?
CSS (closed side setting), hareketli çenenin sabit çeneye en çok yaklaştığı anda, iki çene plakasının diş tepeleri arasındaki en dar mesafedir. Ürün boyutunu belirleyen ana parametredir. OSS (open side setting) ise çeneler en uzak konumdayken ölçülen mesafedir; aradaki fark kırıcının stroğunu (kursunu) verir.
CSS ölçümü
- Kırıcıyı durdurun ve kilitleme/etiketleme (LOTO) prosedürünü uygulayın.
- Ölçüm, diş tepesinden diş tepesine yapılır; diş tepesinden diş dibine yapılan ölçüm gerçek değerden büyük çıkar.
- Pratikte, çalışan kırıcıya ipe bağlı bir kurşun parçası bırakılarak ezilen kurşunun kalınlığı ölçülür; bu yöntem gerçek CSS’yi verir. Güvenlik nedeniyle bu işlem yalnızca üreticinin tarif ettiği şekilde ve yetkili personel tarafından yapılmalıdır.
Ayar yöntemleri
- Şimli/kamalı ayar: Mafsal bloğunun arkasındaki şim paketleri eklenip çıkarılarak CSS değiştirilir. Şimler eşit kalınlıkta ve temiz olmalı, ayar sonrası gergi çubukları yeniden gerdirilmelidir.
- Hidrolik ayar: Modern kırıcılarda mafsal kirişinin arkasındaki hidrolik silindirler sayesinde CSS bir düğmeyle değiştirilir; aşırı yük durumunda sistem açılıp kırılmayan malzemeyi geçirir ve önceki ayara geri döner.
Önemli: CSS’yi kırıcının izin verdiği en küçük değerin altına indirmek, kırma kuvvetini aşırı yükseltir; yatak, mafsal plakası ve gövde hasarına yol açar. Çene plakaları aşındıkça CSS kendiliğinden büyür; bu yüzden CSS haftalık olarak ölçülmeli ve gerektikçe düzeltilmelidir.
Doğru Besleme: Kapasitenin Gizli Anahtarı
Çeneli kırıcının en verimli çalıştığı durum, kırma odasının sürekli dolu (choke-fed) olduğu durumdur. Dolu oda, taşın taşa sürtünerek kırılmasını sağlar, çene plakalarını daha homojen aşındırır ve ürün şeklini iyileştirir.
- Kırma odasının en az üçte ikisi dolu tutulmalı; besleme aralıklı “dök-bekle” şeklinde değil, besleyici ile sürekli yapılmalıdır.
- Besleme ağzına yalnızca iri malzeme gönderilmeli; CSS’den küçük ince malzeme önceden ayrılmalıdır. İnce malzeme odayı doldurur, kapasite kaybettirir ve özellikle nemliyse paketlenmeye yol açar.
- Malzeme kırma odasına ortadan ve odanın genişliği boyunca eşit dağılarak girmelidir. Tek tarafa yüklenen kırıcıda çeneler tek taraftan aşınır ve ürün boyutu dalgalanır.
- Kırılamayan metal parçalar (kepçe dişi, delici ucu) için besleme bandına manyetik ayırıcı veya metal dedektörü takılmalıdır.
Çene Plakaları: Profil Seçimi, Çevirme ve Değişim
Çene plakaları genellikle %13–%22 mangan içeren östenitik manganez çeliğinden dökülür. Manganez çeliği darbe altında yüzeyde sertleşir (iş sertleşmesi); bu nedenle gerçekten kırma yükü altında çalışan plakalar uzun ömürlü olur. Detaylı malzeme karşılaştırması için Mn13, Mn18 ve Mn22 manganez çeliği rehberimize bakabilirsiniz.
Profil seçimi
- Standart / genel amaçlı diş: Çoğu agrega uygulaması için dengeli seçim.
- Keskin (sivri) diş: Yassı, levhamsı malzemede kavramayı artırır; aşındırıcı malzemede çabuk körelir.
- Geniş / ağır diş: Çok aşındırıcı malzemede daha fazla aşınma malzemesi sunar.
- Düz (dişsiz) plaka: Geri dönüşüm (beton, asfalt) uygulamalarında veya çok ince ürün istendiğinde tercih edilebilir.
Çevirme (ters çevirme) zamanı
Çene plakalarının en hızlı aşındığı bölge, çıkış ağzına yakın alt üçte birlik kısımdır. Simetrik çene plakaları ters çevrilerek az aşınmış üst bölge aşağıya alınabilir. Saha deneyimleri, alt bölgedeki diş yüksekliği yaklaşık yarıya indiğinde çevirmenin en doğru zaman olduğunu gösterir. Çevirme çok geç bırakılırsa plaka ters çevrilemeyecek kadar incelir ve “aşınma malzemesinin yarısı” kaybedilmiş olur.
Değişim kriterleri
- Plaka kalınlığı üreticinin belirttiği en düşük değere indiğinde (genellikle orijinal kalınlığın yaklaşık %40’ı) değiştirilmelidir.
- Plakada çatlak, kopma veya arkasında boşluk oluştuysa beklemeden değiştirilmelidir; plaka ile gövde arasında oynama, gövde yatağının aşınmasına neden olur.
- Değişimde sabit ve hareketli çene birlikte değerlendirilmeli, yanak plakalarının durumu da kontrol edilmelidir.
Günlük Kontrol Listesi
- Çene plakası ve kama cıvatalarının sıkılığı.
- Mafsal bölgesinin temizliği: Mafsal yuvalarında biriken ıslak ince malzeme, zımpara gibi davranarak mafsal plakasını ve yuvalarını aşındırır; günlük olarak yıkanmalı veya temizlenmelidir.
- Kırıcının altındaki çıkış bölgesinde ve şutlarda malzeme birikmesi.
- Motor akımının (amper) vardiya boyunca kaydı: Boşta çalışma akımındaki artış, yatak veya kayış problemine işaret edebilir.
- Durma (rölanti) süresi: Kırıcı kapatıldığında volanın durma süresi kaydedilmelidir. Bu sürenin kısalması yatak sorunlarının erken habercisidir.
- Yatak sıcaklıkları (temassız termometre ile) ve olağan dışı ses/titreşim.
- Gergi çubuğu yaylarının durumu ve mafsal plakasının yuvasına tam oturduğu.
- Gres ile yağlanan kırıcılarda gres hatlarının sağlamlığı ve yağlama noktalarına gres ulaştığı.
Periyodik Bakım Takvimi
| Periyot | Yapılacak işlem |
|---|---|
| Her vardiya | Görsel kontrol, cıvatalar, mafsal temizliği, amper ve sıcaklık kaydı |
| Her 8 saatte bir (gresli yataklarda) | Üretici talimatına uygun gres (genellikle EP2 lityum kompleks) ile yatakların yağlanması; fazla gres de sızdırmazlıklara zarar verir |
| Haftalık | CSS ölçümü, kayış gerginliği, volan cıvataları, çene profili ve çevirme ihtiyacı |
| Aylık | Yanak plakaları, mafsal yuvaları, gergi yayları, temel takozları, kaynak dikişlerinde çatlak kontrolü |
| 3–6 ayda bir | Yağlı sistemlerde yağ analizi; filtre değişimi, yağ tankının temizliği |
| Yıllık / büyük revizyon | Yatak boşluklarının ölçümü, eksantrik mil ve pitman kontrolü, gövdede tahribatsız muayene |
Yağ sistemli kırıcılarda en sık yapılan hata, kirlenmiş yağdır. Yeni yağ eklemeden önce tank ve hunilerin temizliği, filtrelerin “kırmızı bölgeye” gelmeden değiştirilmesi ve düzenli yağ analizi, yatak arızalarını büyük ölçüde önler. Tüm kırma-eleme ekipmanları için ortak bir plan isterseniz önleyici bakım takvimi ve kontrol listesi yazımızdan yararlanabilirsiniz.
Arıza Teşhis Tablosu
| Belirti | Olası neden | Çözüm |
|---|---|---|
| Kapasite düştü, ürün iri | Çene plakaları aşınmış, CSS büyümüş | CSS’yi ölçün, ayarlayın; plakaları çevirin veya değiştirin |
| Taşlar odada zıplıyor, kırılmıyor | Nip açısı büyük, diş profili körelmiş, besleme çok iri | Profili kontrol edin; ağız açıklığına uygun besleme sağlayın |
| Mafsal plakası sık kırılıyor | Kırılamayan metal, gevşek gergi, aşınmış mafsal yuvaları | Metal ayırıcı kullanın; gergiyi ve yuvaları kontrol edin |
| Yatak sıcaklığı yüksek | Yetersiz/aşırı gres, kirli yağ, kayış aşırı gergin | Yağlama miktarını ve yağı kontrol edin; kayış gerginliğini düzeltin |
| Kayışlar kayıyor, ısınıyor | Gevşek veya aşınmış kayış, kanalı aşınmış kasnak | Takım halinde kayış değiştirin, kasnakları kontrol edin |
| Vuruntu sesi | Gevşek çene plakası veya kama, mafsal plakası yuvadan çıkmış | Hemen durdurun; cıvata ve gergileri kontrol edin |
| Kırıcı altında malzeme birikiyor | Çıkış bandı yetersiz, şut tıkanması, ıslak ince malzeme | Band kapasitesini ve şutu kontrol edin; inceyi önden ayırın |
| Ürün şekli yassı/uzun | Oda boş çalışıyor, CSS çok büyük | Odayı dolu besleyin; ikincil kırıcıda şekillendirme yapın |
İş Güvenliği
- Kırma odasına bakmak, ölçüm yapmak veya sıkışmış taşı almak için mutlaka kırıcı ve besleyici durdurulmalı, enerji kaynakları kilitlenip etiketlenmelidir (LOTO).
- Kırma odasındaki sıkışmış taşlar elle veya kırıcı çalışırken çubukla çıkarılmaya çalışılmamalıdır; bunun için kaya kırıcı (rock breaker) veya kaldırma ekipmanı kullanılmalıdır.
- Volan ve kayış korumaları yerinde olmadan kırıcı çalıştırılmamalıdır.
- Çene plakası değişiminde üreticinin kaldırma aparatları kullanılmalı; plakalar asla elle hizalanmamalıdır.
Çeneli Kırıcı mı, Konik Kırıcı mı, Darbeli Kırıcı mı?
Çeneli kırıcı, iri ve sert malzemenin birincil kırılmasında rakipsizdir. İkincil ve üçüncül aşamada ise malzemenin sertliğine göre konik kırıcı (sert ve aşındırıcı kayaçlar) veya darbeli kırıcı (kireçtaşı gibi orta sertlikte, aşındırıcılığı düşük kayaçlar ve kübik ürün istenen durumlar) tercih edilir. Kum üretiminde ise dik milli darbeli kırıcı (VSI) devreye girer.
Sık Sorulan Sorular
Çeneli kırıcının kapasitesi neye bağlıdır?
Kırıcı boyutu ve CSS’nin yanı sıra malzemenin yoğunluğu, sertliği, nem ve kil oranı, besleme derecelenmesi ve beslemenin sürekliliği kapasiteyi belirler. Aynı kırıcı, ince malzemesi önceden ayrılmış ve sürekli beslenen bir devrede katalog değerine yaklaşırken, düzensiz beslemede belirgin biçimde daha düşük kapasitede çalışır.
Çene plakaları ne kadar dayanır?
Ömür, malzemenin aşındırıcılığına göre çok değişir: kireçtaşında yüz binlerce ton, silisli granit veya bazaltta bunun çok küçük bir kısmı kadar olabilir. Ömrü uzatmanın en etkili yolları; doğru profil seçimi, zamanında çevirme, dolu besleme ve inceyi önden ayırmaktır.
Mafsal plakası neden kırılır?
Mafsal plakası tasarım gereği bir “sigortadır”: kırılamayan bir metal parça odaya girdiğinde kırılarak daha pahalı parçaları korur. Ancak sık kırılıyorsa gevşek gergi, aşınmış mafsal yuvaları veya çok küçük CSS gibi bir kök neden vardır.
Çeneli kırıcıda hangi gres kullanılmalı?
Kullanılacak gres veya yağ, mutlaka kırıcının kullanım kılavuzundaki spesifikasyona göre seçilmelidir. Genel olarak gresli yataklarda yüksek basınca dayanıklı (EP) NLGI 2 sınıfı gresler, yağlı sistemlerde ise üreticinin belirttiği viskozite sınıfında endüstriyel dişli/yatak yağları kullanılır.
CSP Mühendislik ile Çeneli Kırıcı Çözümleri
CSP Mühendislik, sahanızın malzemesine ve kapasite hedefine göre çeneli kırıcı tasarımı ve imalatı yapar; çene plakası, yanak plakası, mafsal plakası ve yatak gibi çeneli kırıcı yedek parçalarını temin eder ve servis, bakım ve onarım hizmeti verir. Kırıcınızın kapasitesini artırmak veya aşınma maliyetini düşürmek için bizimle iletişime geçin.