
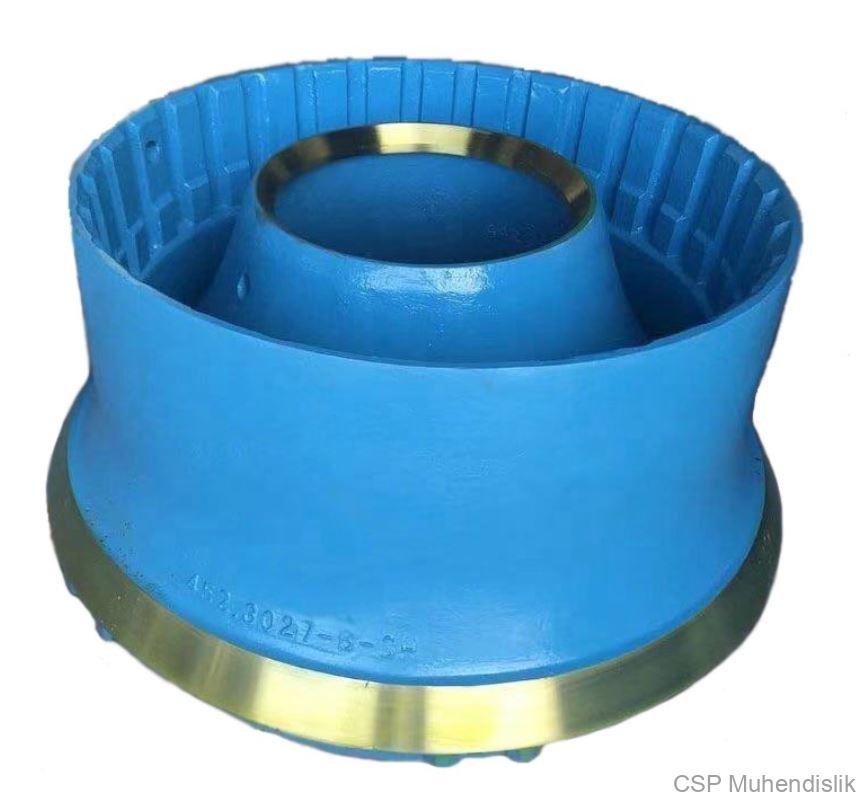
Konik kırıcıda manto (mantle) ve konkav / kazan zırhı (concave, bowl liner) değişimi, en sık tekrarlanan ve en çok duruş süresi gerektiren bakım işlemidir. Doğru zamanda ve doğru yöntemle yapılan bir değişim; kapasiteyi geri kazandırır, ana parçaları korur ve bir sonraki değişime kadar sorunsuz işletme sağlar. Yanlış yapılan bir değişim ise astar gevşemesi, dolgu malzemesinin dağılması ve kafa veya kazan oturma yüzeylerinin hasar görmesiyle sonuçlanabilir.
Bu kılavuz, farklı konik kırıcı tasarımlarında ortak olan değişim adımlarını özetler. Her kırıcı için üreticinin kullanım ve bakım kılavuzu önceliklidir; buradaki adımlar, planlama ve kontrol için genel bir çerçeve sunar. Konik kırıcının genel işletmesi için konik kırıcı kılavuzumuza bakabilirsiniz.
Değişim Zamanı Nasıl Belirlenir?
- Kapasite ve ürün izleme: Aynı besleme koşullarında kapasitede %10 veya daha fazla düşüş, astar profilinin bozulduğunun en güvenilir işaretidir.
- Kalınlık ölçümü: Astarın alt bölgesindeki kalınlık yaklaşık 25 mm’ye indiğinde değişim planlanmalıdır. Astarlar 16–19 mm civarında çatlamaya başlar; çatlak astar dolguyu dağıtır ve oturma yüzeylerine zarar verir.
- Ayar sınırı: Hidrolik veya dişli ayar sistemi, aşınmayı telafi edebileceği sınıra ulaştığında astar değişimi kaçınılmazdır. Birçok otomasyon sistemi bu noktada uyarı verir.
- Aşınma profili: Astarın belirli bir bölgesinde oluk şeklinde aşınma, besleme dağılımı veya kırma odası seçimi sorununa işaret eder; yeni astar takılmadan önce kök neden çözülmelidir.
Değişim gününü tahmin edebilmek için astar kalınlıkları belirli aralıklarla ölçülüp kaydedilmeli, ton başına aşınma eğrisi çıkarılmalıdır. Bu sayede yedek astar, dolgu malzemesi ve ekip önceden hazırlanır.
Hazırlık Listesi
- Yeni manto ve konkav (her zaman birlikte; aşınmış astarın karşısına yeni astar takılmaz).
- Manto ile birlikte değişmesi gereken parçalar: kesme/kilit halkası, besleme plakası, gerekiyorsa kilit somunu ve contalar.
- Yeterli miktarda astar dolgu malzemesi (backing) ve uygulama ekipmanı.
- Üreticinin kaldırma aparatları (kaldırma gözü, manto kaldırma aparatı), uygun kapasitede vinç ve sapanlar.
- Gerekirse oksijen kesme ekipmanı (kaynaklı kesme halkaları veya dolguyu sökmek için), temizlik ekipmanı, ölçüm aletleri.
- Kilitleme/etiketleme (LOTO) için tüm enerji kaynaklarının listesi; hidrolik basıncın tahliye prosedürü.
Adım Adım Değişim
1. Kırıcıyı güvenli hâle getirin
Besleme durdurulur, kırma odası boşaltılır, kırıcı ve yardımcı sistemler (yağlama, hidrolik, besleyici, konveyörler) kilitlenip etiketlenir. Hidrolik sistemlerde basınç tahliye edilir; akümülatörlerin boşaltıldığından emin olunur.
2. Kazanı/üst gövdeyi sökün
Kırıcı tipine göre kazan (bowl) ayar halkasından dışarı döndürülerek veya üst gövde bağlantıları sökülerek kaldırılır. Dişlerin ve oturma yüzeylerinin zarar görmemesi için kaldırma dengeli yapılmalı, parça ahşap takozlar üzerine indirilmelidir.
3. Kafa ve mantoyu sökün
Besleme plakası ve kilit somunu sökülür; kesme halkası (varsa) kesilir. Manto, üreticinin kaldırma aparatıyla kafadan ayrılır. Eski dolgu malzemesi nedeniyle manto kafaya yapışmışsa, dolgunun ısıtılarak yumuşatılması gerekebilir; kafaya zarar verecek darbelerden kaçınılmalıdır.
4. Konkavı sökün
Konkav cıvataları veya kamaları sökülür, konkav kazandan ayrılır. Dolgu malzemesi kalıntıları temizlenir.
5. Oturma yüzeylerini kontrol edin
- Kafa ve kazan oturma yüzeylerinde çapak, ezilme ve aşınma kontrol edilir; gerekiyorsa üretici talimatına göre düzeltilir.
- Kafa ve kazan yüzeyleri dolgu kalıntılarından ve yağdan tamamen temizlenir.
- Toz contası, kilit somunu dişleri ve kafa üst yüzeyi kontrol edilir.
- Bazı üreticiler, bir sonraki değişimi kolaylaştırmak için kafa ve kazan yüzeylerine ayırıcı (yağ, gres) sürülmesini önerir; ancak astarın oturma bölgelerine yağ sürülmemelidir, çünkü sürtünme astarın yerinde kalmasına yardım eder.
6. Yeni mantoyu takın
Manto kafaya merkezlenerek indirilir; oturma yüzeylerinde tam temas sağlandığı kontrol edilir. Kilit somunu ve kesme halkası üreticinin tork/ısıtma talimatına göre takılır. Somun sıkıldıktan sonra manto ile kafa arasında boşluk kalmadığı (sentil ile) doğrulanır.
7. Yeni konkavı takın
Konkav kazana yerleştirilir, cıvata veya kamalarla merkezlenerek tutturulur.
8. Dolgu malzemesini dökün
Manto–kafa ve konkav–kazan arasındaki boşluklar dolgu malzemesiyle doldurulur. Dolgu; astarın her noktadan desteklenmesini sağlar, titreşimi ve darbeyi dağıtır, astarın çatlamasını önler. Dökülmeden önce sızıntı yapabilecek boşluklar macun veya uygun malzemeyle kapatılır, ortam ve parça sıcaklığı üreticinin önerdiği aralığa getirilir.
9. Montaj ve ayar
Kazan veya üst gövde yerine takılır, CSS sıfırlanır ve üreticinin talimatına göre kalibre edilir. Toz contası ve besleme plakası kontrol edilir.
10. İlk çalıştırma
- Dolgu malzemesinin kürlenme süresi tamamlanmadan kırıcı yük altına alınmamalıdır.
- Kırıcı önce boşta çalıştırılır, ardından düşük beslemeyle ve biraz açık CSS ile başlanır; yük kademeli olarak artırılır.
- İlk saatlerde astar oturması nedeniyle CSS değişebilir; ilk vardiya içinde CSS yeniden kontrol edilir ve kilit somunu sıkılığı doğrulanır.
Sık Yapılan Hatalar
| Hata | Sonucu |
|---|---|
| Yalnızca mantoyu veya yalnızca konkavı değiştirmek | Kırma odası profili bozulur, besleme kısıtlanır, kapasite düşer |
| Astarları çatlayana kadar kullanmak | Dolgu dağılır, oturma yüzeyleri hasar görür |
| Oturma yüzeylerini temizlememek | Astar tam oturmaz, gevşer ve vuruntu yapar |
| Dolguyu soğuk ortamda veya eksik dökmek | Boşluklu dolgu, astar desteksiz kalır, çatlama |
| Kürlenme süresini beklememek | Dolgu ezilir, astar gevşer |
| Yeni astarla eski besleme sorunlarını sürdürmek | Aynı düzensiz aşınma tekrar eder |
Astar Seçimi: Profil ve Malzeme
Değişim, kırma odasını yeniden değerlendirmek için iyi bir fırsattır. Önceki astarın aşınma profili; besleme derecelenmesinin odaya uygun olup olmadığını gösterir. Malzeme olarak çoğu uygulamada Mn14–Mn18 manganez çeliği kullanılır; çok aşındırıcı malzemede Mn22 veya alaşımlı manganez çelikleri ömrü uzatabilir. Ayrıntılar için manganez çeliği kalite rehberimize bakabilirsiniz.
Sık Sorulan Sorular
Manto ve konkav değişimi ne kadar sürer?
Kırıcı boyutuna, ekip deneyimine ve dolgu kürlenme süresine bağlıdır. İyi hazırlanmış bir ekip için tipik olarak bir ila iki vardiya arasındadır; dolgunun kürlenmesi bu sürenin önemli bir kısmını oluşturur.
Dolgusuz astar kullanılabilir mi?
Bazı modern kırıcı tasarımları dolgusuz (backing-free) astarlarla çalışır. Ancak tasarım dolgu gerektiriyorsa dolgusuz takılan astar desteksiz kalır ve kısa sürede çatlar.
Konkav ve manto aynı ömre sahip midir?
Her zaman değil. Bazı uygulamalarda bir konkav setine karşılık birden fazla manto kullanılır; ancak değişimlerde kırma odası profilinin uyumu mutlaka korunmalıdır.
Astar Aşınmasını Ölçme ve Kaydetme
Astar değişimini doğru zamanda planlamanın en güvenilir yolu, aşınmayı düzenli ölçüp kayıt altına almaktır. Uygulanabilecek yöntemler:
- CSS ayar mesafesi takibi: Astarlar aşındıkça kazan veya mil, aynı CSS’yi korumak için daha fazla ayar gerektirir. Ayar mekanizmasının konumu, kalan astar kalınlığı hakkında dolaylı ama sürekli bir bilgi verir.
- Doğrudan kalınlık ölçümü: Duruşlarda kırma odasının belirli noktalarından kalınlık ölçerle ölçüm yapılır.
- Profil ölçümü: Şablon veya lazer tarayıcıyla astar profili çıkarılır; aşınmanın odanın hangi bölgesinde yoğunlaştığı görülür.
- Tonaj kaydı: Her astar setinin işlediği toplam ton kaydedilir; böylece “ton başına astar maliyeti” hesaplanabilir.
| Kayıt alanı | Örnek |
|---|---|
| Montaj tarihi ve çalışma saati | 01.03 – 4.250 saat |
| Astar markası, profil ve malzeme | Orta profil, Mn18 |
| Başlangıç ve son CSS | 16 mm / 16 mm (ayar ile) |
| Toplam işlenen ton | Bant kantarı verisi |
| Söküm anındaki kalınlıklar | Üst / orta / alt bölge |
| Aşınma profili gözlemi | Alt bölgede yoğun, düzgün çevresel |
| Kapasite değişimi | Son haftada %12 düşüş |
Bu kayıtlar, farklı astar profillerini ve tedarikçileri objektif olarak karşılaştırmanın da tek yoludur.
Aşınma Profilini Okumak
- Alt bölgede yoğun aşınma: Besleme gereğinden ince veya oda gereğinden kaba; oda üst bölgesi çalışmıyor.
- Üst bölgede yoğun aşınma: Besleme gereğinden iri veya oda gereğinden ince; malzeme odaya girmekte zorlanıyor.
- Çevresel olarak düzensiz aşınma: Besleme dağılımı merkezli değil veya segregasyon var.
- Oluk (groove) şeklinde aşınma: Belirli bir boyuttaki malzemenin sürekli aynı bölgede kırılması; besleme gradasyonu dar.
Aşınma profili, bir sonraki astar seti için profil seçimini ve besleme düzeltmelerini yönlendirmelidir.
Tipik Duruş Planı
- Bir hafta önce: Yedek astarlar, dolgu malzemesi, bağlantı parçaları ve kaldırma ekipmanlarının kontrolü; vinç ve ekip planlaması.
- Bir gün önce: Kırıcı önü bunkerin boşaltılması, ürün stoklarının duruşu karşılayacak seviyede olduğunun teyidi.
- Duruş günü: LOTO, söküm, temizlik, muayene, montaj, dolgu dökümü.
- Kürlenme süresince: Paralel bakım işleri (elek yüzeyi değişimi, konveyör rulo değişimi gibi) aynı duruşa planlanabilir.
- Devreye alma: Kalibrasyon, boşta çalışma, kademeli yükleme, CSS ve kilit kontrolü.
Astar değişim duruşunu tesisin diğer planlı bakım işleriyle birleştirmek, toplam duruş süresini azaltır. Bu konuda önleyici bakım takvimi yazımız yardımcı olabilir.
Sahadan Bir Örnek: Dolgu Malzemesinden Kaynaklanan Astar Gevşemesi
Bir tesiste yeni takılan mantoda birkaç gün sonra vuruntu sesi başladı ve kilit somunu gevşedi. İnceleme, dolgu dökümünün soğuk bir sabahta, ısıtılmamış parçalar üzerine yapıldığını; dolgunun mantonun üst bölgesine ulaşmadan koyulaştığını ve boşluklar bıraktığını gösterdi. Manto söküldü, parçalar ve dolgu malzemesi uygun sıcaklığa getirilerek döküm tekrarlandı. Bu olaydan sonra tesis, dolgu dökümü için sıcaklık kontrolünü kontrol listesine ekledi. Dolgu uygulamasının ayrıntıları için astar dolgu malzemesi kılavuzumuza bakabilirsiniz.
Daha Fazla Soru
Manto ve konkav farklı tedarikçilerden alınabilir mi?
Ölçü ve profil uyumu sağlandığı sürece mümkündür; ancak kırma odası geometrisinin birlikte tasarlandığından emin olunmalıdır. Uyumsuz profiller, kapasite ve ürün kalitesini olumsuz etkiler.
Astar değişiminden sonra kapasite neden ilk saatlerde düşük?
Yeni astarların oturması ve iş sertleşmesi sırasında kırma odası profili kısa bir süre değişir. İlk saatlerde CSS’nin kontrol edilmesi ve yükün kademeli artırılması önerilir.
Kilit somunu neden ısıtılarak sıkılır?
Bazı tasarımlarda kilit somunu, ısıyla genleştirilip takılır ve soğuyunca güçlü bir sıkılık sağlar. Bu işlem mutlaka üreticinin tarif ettiği sıcaklık ve yöntemle yapılmalıdır.
CSP Mühendislik ile Astar Değişimi
CSP Mühendislik; farklı marka ve modeller için manto, konkav, kilit somunu ve besleme plakası gibi konik kırıcı yedek parçalarını, Nordbak dolgu malzemelerini temin eder ve sahada astar değişimi servis hizmeti verir. Planlı duruşunuzu birlikte hazırlamak için bize ulaşın.


